
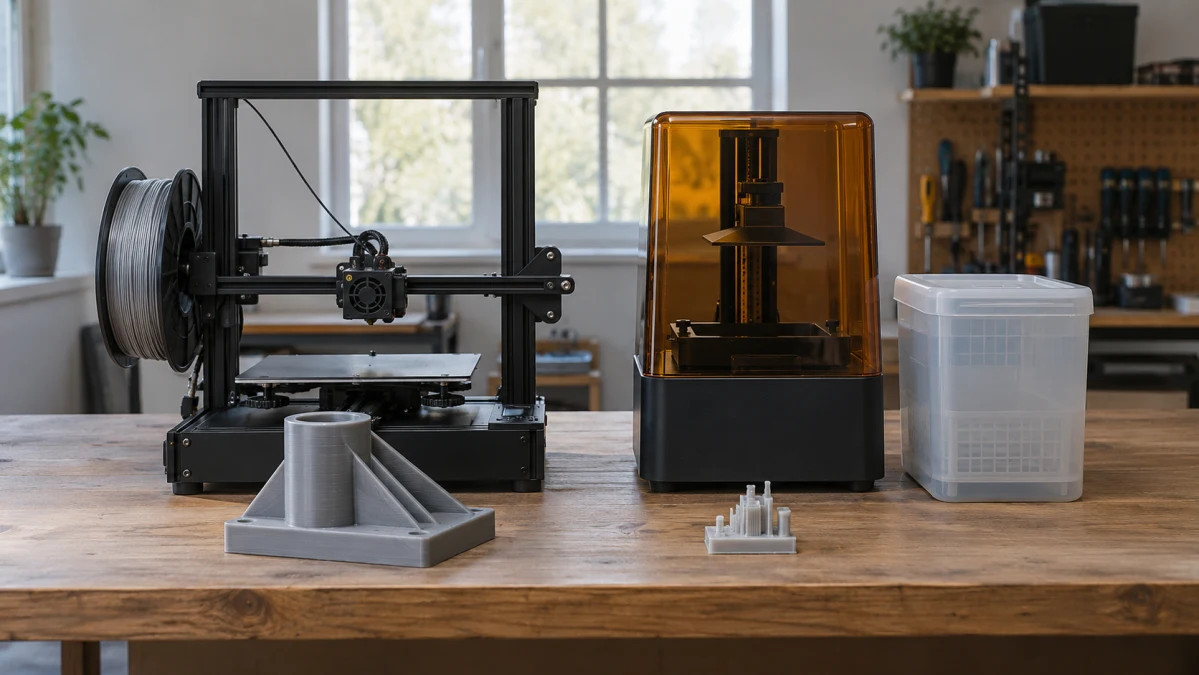
Если вы печатаете миниатюры, фигурки, мелкий рельеф или другие детали, где важны тонкие элементы и гладкая поверхность, фотополимерный принтер обычно имеет преимущество. Если задача — корпуса, крепления, органайзеры, прототипы и другие сравнительно крупные детали, FDM часто оказывается практичнее: рабочая область может быть больше, а после печати не приходится промывать деталь от жидкой смолы.
Но выбирать только по словам «FDM» или «смола» нельзя. Реальный результат зависит от конкретного принтера, материала, размера модели, её ориентации и того, сколько работы вы готовы делать после окончания печати.
FDM или смола: главное различие — не высота слоя
При FDM-печати принтер формирует модель дорожками расплавленного филамента, которые выходят через сопло. В фотополимерных принтерах жидкая смола отверждается светом слой за слоем. Эти процессы по-разному формируют мелкие элементы, поэтому сравнивать два принтера только по минимальной высоте слоя неправильно.
Высота слоя в первую очередь описывает разрешение по вертикали. У FDM на мелкие элементы в горизонтальной плоскости заметно влияют диаметр сопла и ширина экструзии, а у фотополимерной печати — оптическая система, свойства смолы и характер её отверждения. Подробнее о различиях FDM и фотополимерной печати.
На практике это означает простую вещь: если вам нужна миниатюра с мелким текстом, фактурой лица, тонкими украшениями или неглубоким рельефом, фотополимерный принтер стоит рассматривать первым. Если качество этих деталей критично, ищите фотографии или образцы печати именно на интересующей модели принтера — желательно с геометрией, похожей на вашу.
Для FDM тонкий слой тоже улучшает вид наклонных и округлых поверхностей, но сам по себе не превращает крупное сопло в инструмент для воспроизведения очень мелких элементов.
Сначала убедитесь, что модель вообще помещается
Рабочая область — один из самых простых параметров, но именно она может сразу исключить неподходящий принтер.
Сравнивайте не только длину или ширину модели, а все три её размера с доступным объёмом печати. Учитывайте, что деталь может печататься под углом и занимать больше места, а вокруг неё могут понадобиться поддержки. Если модель не помещается, остаётся искать более крупный принтер либо заранее делить изделие на части и продумывать их соединение.
Это особенно важно для корпусов, макетов, больших декоративных объектов и функциональных деталей. У настольных FDM- и фотополимерных принтеров встречаются очень разные рабочие области, поэтому делать вывод о максимально возможном размере только по технологии нельзя.
Материал важнее списка «поддерживается PLA, TPU или смола»
Начинайте не с названия принтера, а с того, какой должна быть готовая деталь.
Если нужна гибкость, термостойкость, жёсткость или другое конкретное свойство, сначала выберите подходящий материал, а уже затем выясняйте, способен ли рассматриваемый принтер нормально с ним работать. В FDM используются, например, PLA, PETG, ABS и TPU, но наличие названия филамента в карточке товара ещё не означает, что любые его разновидности одинаково хорошо подходят конкретной системе подачи, соплу и температурному режиму. У фотополимерной печати также существуют разные составы смол для разных задач. Обзор различий материалов и технологий.
Не стоит автоматически считать FDM «прочным», а смолу «хрупкой» или наоборот. Механические свойства зависят от конкретного материала, ориентации модели, режима печати и конструкции самой детали. Если изделие должно выдерживать нагрузку, ориентируйтесь на данные для выбранного материала и условий печати, а не только на тип принтера.
После кнопки Print работа заканчивается не всегда
У FDM типичный путь после печати сравнительно простой: снять модель со стола, удалить поддержки, если они использовались, и при необходимости обработать поверхность.
С фотополимерной печатью нужно заранее учитывать дополнительный этап. На детали остаётся неотверждённая смола, поэтому её промывают и высушивают, а некоторым материалам затем требуется дополнительное отверждение. Это означает, что место понадобится не только для самого принтера.
Для промывки важны размер ёмкости и форма детали. В глубоких каналах и полостях может оставаться жидкая смола, поэтому для полых моделей нужно заранее продумать доступ жидкости и её удаление. Formlabs отдельно обращает внимание на промывку полостей и внутренних каналов.
Жидкая смола и загрязнённая ею промывочная жидкость требуют аккуратного обращения. При контакте с загрязнёнными предметами Formlabs рекомендует использовать подходящие перчатки и ориентироваться на инструкции и паспорт безопасности конкретного материала. Производитель также отдельно описывает правила обращения с использованным растворителем и предупреждает, что его нельзя просто сливать в канализацию или выбрасывать как обычную жидкость. Инструкция Formlabs по смоле и использованному растворителю относится к материалам производителя; для других составов следуйте документации конкретной смолы и местным правилам утилизации.
Поэтому удобство фотополимерного принтера лучше оценивать как удобство всей цепочки: печать → снятие детали → промывка → сушка → при необходимости дополнительное отверждение.
Когда FDM будет практичнее
FDM имеет смысл рассматривать первым, если вы собираетесь печатать корпуса, держатели, детали механизмов, крупные прототипы, органайзеры или другие объекты, где сверхмелкий рельеф не является главной задачей.
Он особенно удобен, если:
- модель помещается в рабочую область с учётом ориентации и поддержек;
- для неё существует подходящий совместимый филамент;
- вам важен более простой процесс после окончания печати;
- небольшие следы слоёв и ограничения FDM на очень мелких элементах приемлемы.
У товара 3D принтер с камерой и воздушным фильтром заявлена рабочая область 220 × 200 × 250 мм и поддержка PLA, ABS, PETG и TPU. Для крупной бытовой детали такие размеры информативнее, чем минимальная заявленная высота слоя: можно сразу проверить, помещается ли модель целиком или её придётся делить.
При этом в имеющихся данных не указана точная модель принтера. Если покупка зависит от TPU, ABS или другого конкретного материала, перед заказом стоит уточнить модель устройства и сверить документацию производителя: один только список филаментов в карточке не описывает ограничения системы подачи, температур и остальных режимов печати.
Когда фотополимерная печать оправдывает дополнительную обработку
Фотополимерный принтер стоит рассматривать первым для небольших объектов, где важны тонкий рельеф, маленькие элементы и качество поверхности — например, миниатюр и небольших декоративных моделей.
Цена этого преимущества — более требовательный рабочий процесс. До покупки стоит убедиться, что вас устраивают не только размеры самого принтера, но и необходимость работать с жидкой смолой, промывать детали, сушить их и при необходимости проводить дополнительное отверждение.
Товар 3D-принтер указан как Wanhao D7 PLUS. Для Wanhao Duplicator D7 Plus лаборатория University of Trento приводит рабочую область 120,96 × 68,5 × 180 мм и использование фотополимерных смол, отверждаемых светом 405 нм.
Это хорошо показывает практический компромисс. По сравнению с заявленными 220 × 200 × 250 мм у FDM-модели выше пространство для модели здесь заметно меньше, зато сам тип фотополимерной печати гораздо логичнее рассматривать для небольших объектов с мелкими элементами.
Перед покупкой всё равно стоит сверить характеристики именно предлагаемого экземпляра. Совпадение длины волны 405 нм само по себе не означает совместимость с любой смолой, а характеристики лабораторного Wanhao D7 Plus не гарантируют, что конкретное предложение имеет ту же комплектацию или состояние.
Как выбрать принтер под конкретный проект
Если основная цель — миниатюры, мелкий рельеф и аккуратная поверхность, начинайте сравнение с фотополимерных моделей. Смотрите не только на высоту слоя, а на реальные примеры печати, рабочую область и весь процесс последующей обработки.
Если вам нужны корпуса, крепления, прототипы и другие более крупные функциональные детали, первым кандидатом обычно будет FDM. Проверьте рабочую область, сопло и совместимость именно с тем филаментом, свойства которого нужны вашей детали.
Если главным требованием является гибкость, прочность, температура эксплуатации или другое свойство материала, сначала определитесь с материалом, а затем выбирайте принтер, который действительно умеет с ним работать.
И наконец, не покупайте принтер по одному красивому числу в характеристиках. Минимальная высота слоя не описывает реальную детализацию, большой список материалов не гарантирует их полноценную поддержку, а высокая детализация фотополимерной печати не отменяет промывку и обработку. Лучший вариант — тот, который подходит всей задаче: от размеров исходной модели до момента, когда готовую деталь можно взять в руки и использовать.