
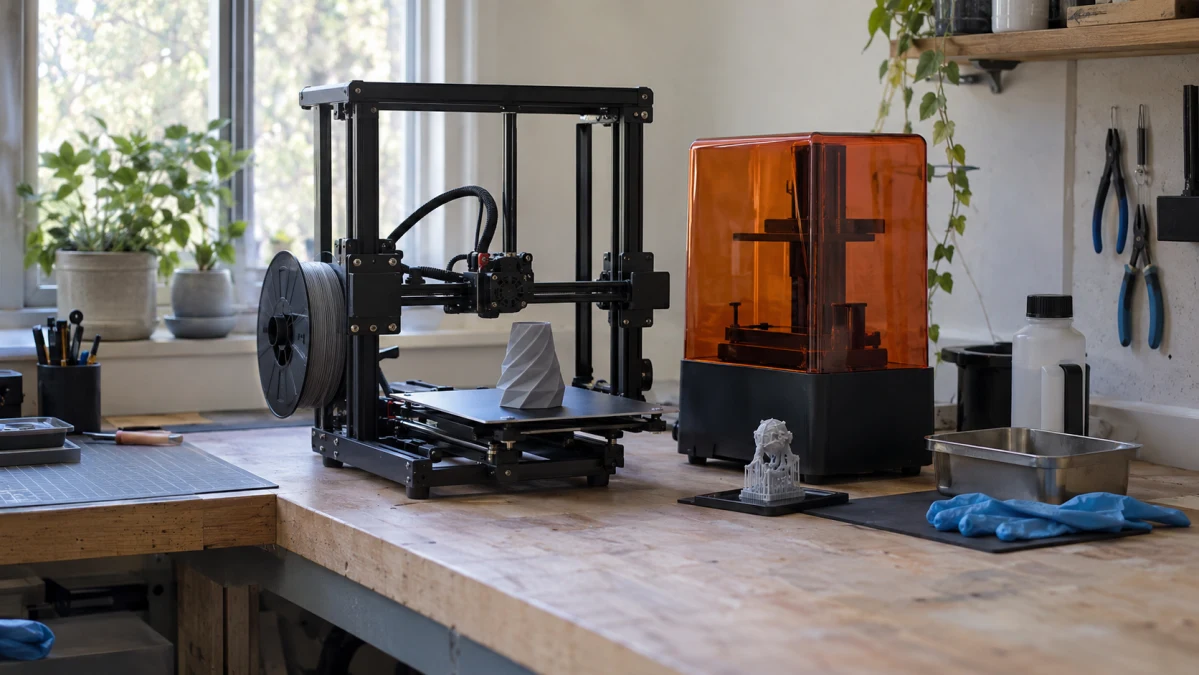
Для простого прототипа, на котором допустимы линии слоёв, разумно сначала рассмотреть печать нитью. Если важны мелкий рельеф и поверхность, есть основание рассмотреть печать смолой. Ни один из этих ориентиров не обещает результата на конкретном принтере: материал и режим могут изменить выбор.
Различается и путь от окончания печати до готового изделия. Нити нужна совместимая конфигурация принтера, а работа со смолой добавляет очистку изделия от неотверждённого материала. До покупки стоит выяснить не только, получится ли напечатать нужную деталь, но и чем её придётся обрабатывать и где это делать.
Сравните две задачи на одном основании
При FDM-печати термопластичная нить плавится в сопле и укладывается линиями. Размер сопла и форма линий ограничивают воспроизведение мелких элементов и могут оставлять видимые слои. Для чернового прототипа, у которого важнее общая форма, это может быть приемлемым компромиссом. Если же мелкий рельеф определяет пригодность изделия, те же особенности процесса становятся существеннее.
При фотополимерной печати свет послойно отверждает жидкую смолу. Formlabs связывает более заметное различие в детализации и поверхности именно с мелкими элементами; на относительно простых деталях оно может быть менее заметным. Поэтому смола заслуживает внимания для мелкого рельефа, но не становится обязательным выбором для любого простого прототипа. Это сравнение процессов от производителя фотополимерных принтеров, а не измерение точности, прочности или скорости двух приведённых ниже устройств.
Размер детали проверяйте отдельно: подходящий способ формирования поверхности не поможет, если изделие не помещается в область печати конкретной модели. При таком сравнении подтверждённые руководством размеры и цифры из карточки продавца нельзя считать равнозначными.
Печать нитью: когда важен простой путь от печати к изделию
Для прототипа без значимых мелких элементов FDM позволяет принять возможные следы укладки нити как компромисс. После печати деталь снимают, а опоры удаляют, если они применялись; промывка от жидкой смолы этому процессу не нужна. Это упрощает последующую обработку, но не означает, что любая нить подойдёт любому устройству.
Выбор нити способен изменить и условия печати. Prusa объясняет, что у некоторых высокотемпературных материалов усадка слоёв может деформировать изделие, поэтому для таких задач может понадобиться закрытая камера. Это не требование ко всем нитям; слово «камера» в названии товара ещё не подтверждает пригодность его конфигурации для выбранного материала.
3D принтер с камерой и воздушным фильтром продавец обозначает как FDM-устройство и заявляет поддержку PLA, ABS, PETG и TPU, а также область печати 220 × 200 × 250 мм. Для простого прототипа предложение может быть уместным отправным пунктом, но точная модель, диаметр нити, температурные пределы и установленное сопло не указаны. Перед покупкой под определённую нить нужна документация именно этой конфигурации. Заявленные камера и фильтр сами по себе не гарантируют отсутствия коробления или подходящих условий работы.
Печать смолой: когда мелкие элементы оправдывают дополнительную обработку
Послойное световое отверждение даёт основание рассмотреть смолу, когда мелкий рельеф и поверхность важнее короткого пути после печати. В описанном Formlabs процессе изделие снимают с платформы и промывают от неотверждённой смолы; некоторым материалам после высыхания требуется дополнительное отверждение. Средство и режим обработки зависят от состава и системы. Из этих общих сведений не следует, что конкретный смоляной принтер даст лучший результат, чем конкретный FDM-принтер.
Для 3D-принтер продавец указывает модель Wanhao D7 PLUS, поддержку смолы и обозначения DLP, SLA, LCD. Руководство Wanhao Duplicator 7 Plus описывает устройство с ЖК-экраном, источником света 405 нм и областью построения 120,96 × 68,5 × 180 мм. Перечень в карточке не доказывает наличие трёх самостоятельных режимов, а совпадение длины волны не подтверждает пригодность любой смолы 405 нм. У FDM-примера размер области печати заявлен продавцом, здесь он приведён из руководства; проверенность этих цифр различается.
Проверьте всю цепочку расходников
Для печати нитью основной расходник — термопластичная нить. Сверьте с документацией точной модели её тип, диаметр, температурные пределы и сопло: название материала в карточке не устанавливает параметры, при которых его можно печатать. Для некоторых абразивных наполненных нитей Prusa указывает необходимость иного сопла вместо обычного латунного. Это указание относится к описанным принтерам Prusa, а не подтверждает оснащение товара с заявленной камерой. Его перечень PLA, ABS, PETG и TPU остаётся заявлением продавца.
Для печати смолой нужны конкретный состав, подходящий режим экспозиции и материалы для очистки, соответствующие инструкциям к составу и системе. Руководство Duplicator 7 Plus предупреждает, что смолы вне рекомендаций Wanhao могут повредить устройство или ухудшить качество печати. При этом указанная в руководстве длина волны не даёт профиля для выбранной смолы. Для своей модели SL1 Prusa предлагает проверять и длину волны, и рекомендованное время экспозиции: одного совпадения длины волны недостаточно. Это полезный ориентир для проверки режима Duplicator 7 Plus, а не готовый режим для него.
В руководстве Duplicator 7 Plus перчатки, бумажные полотенца, спирт и ёмкость для промывки перечислены как рекомендуемые дополнительные предметы. Описанная там комплектация не гарантирует содержимое нынешнего предложения; перед заказом выясните, что придётся покупать отдельно. Если решение зависит от определённой нити, смолы или средства очистки, проверьте также их наличие и условия покупки в РФ на дату заказа — отдельно от технической совместимости.
От конца печати до чистого рабочего места
С FDM-деталью последовательность короче: снять её с принтера и удалить опоры, если они были. Условия вокруг принтера зависят от нити. Для описанного ею ABS Prusa рекомендует нагреваемый стол, закрытую камеру и проветриваемое помещение без сквозняка у изделия. Эти рекомендации нельзя переносить на все нити или считать подтверждением возможностей устройства с заявленным фильтром; для него нужны инструкции по размещению и обслуживанию камеры и фильтра.
Для смоляной детали предусмотрите место и принадлежности, чтобы снять изделие, промыть его от неотверждённой смолы и убрать жидкие остатки. После промывки изделие высушивают; необходимость дополнительного отверждения и способ обработки определяют по инструкциям выбранного состава и системы. Так, процедура промывки и отверждения для Prusa SL1/CW1 не задаёт растворитель и время обработки для Wanhao.
Для Duplicator 7 Plus руководство требует перчатки при контакте с жидкой смолой и устойчивую ровную поверхность, предпочтительно вне прямого внешнего освещения. Остальные условия защиты, вентиляции и хранения, а также способ обращения с остатками выбранного состава и использованной промывочной жидкостью выясните по его актуальной документации и паспорту безопасности до начала работы. Инструкция Formlabs для её материалов запрещает сливать использованный растворитель со следами смолы в канализацию, но не устанавливает порядок утилизации неизвестного состава в РФ.
Если нужен простой прототип, следы слоёв допустимы и вы не хотите организовывать промывку смоляной детали, начните выбор с FDM — после подтверждения нужной нити и конфигурации. Если решает мелкий рельеф, рассмотрите смолу, когда подтверждены подходящие состав и режим, а рабочее место позволяет выполнить обработку и убрать остатки по инструкциям к материалу. В первом случае не принимайте заявленные нити или камеру за доказанную совместимость; во втором не выбирайте смолу по одной длине волны. Если существенный для изделия материал или порядок его обработки у конкретной модели не подтверждён, покупку лучше отложить.